今回の記事では圧力容器(ドラム、ベッセル)の経済的なL/Dの決め方について解説します。
化学プラントや産業用設備において、円筒形圧力容器(ベッセル、ドラム)の基本寸法を決める際、胴部内径 D に対する直胴部長さ L の比率である「細長比」(L/D または n=L/D)の選定は最初期の重要判断事項となります。
L/Dは容器の製造コスト(溶接量・材料重量)に直結するだけでなく、据付設置面積、支持構造物(架構)の高さ、配向(縦型・横型)、さらには内部流体の液面制御範囲にまで広範な影響を及ぼします。
実務上は「L/D=3 程度とする」という経験則が広く用いられています。この値自体は妥当なものですが、その根拠についてはあまり整理されていないことも多いです。
そこで、本記事では、二つの観点を設定し、それぞれについて最適L/Dを解析的に導出します。
- 製作費の観点:溶接線の総延長を最小とするL/Dを求める
- 材料費の観点:容器重量を最小とするL/Dを求める
合わせて読みたい
・「設計圧力」「最高運転圧力」「最高使用圧力」は何が違う?各圧力について徹底考察
・「設計温度」「最高運転温度」「最高使用温度」は何が違う?各温度について徹底考察
・耐圧試験圧力を設計圧力の1.5倍とするのは間違い?各規格の試験圧力を解説
・圧力容器・配管の耐圧試験における安全対策:破壊事例から学ぶリスク管理
・設計圧力を超過したプラント運転が許容される?Short term conditionについて解説
・横型タンクの内容量の計算方法の解説~タンクテーブルの作成~
・縦型タンクの内容量の計算方法、タンクテーブルの作成方法
・タンク,ドラムの液面計ノズル位置と滞留時間の決め方の解説
・タンク、ベッセルの排水時間の計算方法の解説
・【保存版】輸入高圧ガス設備の申請と検査手順を徹底解説
・【計装】液体の性状に応じた液面計のタイプ選定について解説
・【計装】プラントで使用されるレベルゲージ(現場計器)の選定, 設計の留意点について解説
前提条件
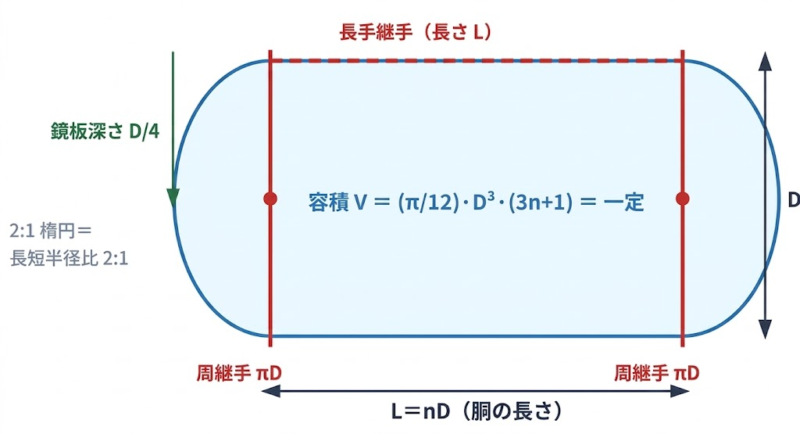
今回の記事で取り扱う圧力容器は、両端に「2:1 楕円鏡板(半楕円体形鏡板)」を有する標準的な円筒形容器とします。
また、使用する各記号の定義は下表の通りです。
| 記号 | 定義 | 単位 (SI) |
| D | 胴部内径 | m |
| L | 直胴部の長さ(溶接線間距離) | m |
| n | 細長比(n = L / D) | — |
| V | 容器の全容積(胴部 + 鏡板 2枚) | m³ |
| S | 容器の全表面積 | m² |
| W | 全溶接線長さ/容器重量 | m |
| P | 設計圧力 | MPa |
| σ | 許容引張ストレス(材料の許容応力) | MPa |
| η | 溶接継手効率 | — |
| t | 胴部の必要板厚 | m |
| ρ | 材料の密度 | kg/m³ |
2:1 楕円鏡板の定義と採用理由
2:1 楕円鏡板とは、鏡板の長軸(内径 D)と短軸(深さ h)の比率が D:h = 4:1(片側深さ h = D/4)で形成される半楕円体です。
【補足】2:1 楕円鏡板が標準形状とされる理由
JIS B 8265 や ASME Sec.VIII Div.1 などの圧力容器規格において、2:1 楕円鏡板は極めて一般的な形状として採用されています。その主な理由は、内圧を受ける半楕円殻の周方向応力が円筒胴部のフープストレスと同等になり、鏡板中央部での歪みエネルギーの集中が抑えられる点にあります。
このため、継手効率が同一であれば、胴部と同じ板厚で設計することが可能となり、材料選定や製造工程の簡略化に寄与します。
圧力容器の容積の算出
事前準備として、この圧力容器の容積V[m3]を算出しておきます。
プロセス設計において、容器容積 V は処理能力や滞留時間からあらかじめ指定される「一定の定数」です。
胴部容積 V_shell および鏡板 2 枚分の容積 V_heads は次式で与えられます。
$$V_{shell} = \frac{\pi}{4} D^2 L = \frac{\pi}{4} n D^3$$
$$V_{heads} = 2 \times \left( \frac{\pi}{6} D^2 h \right) = 2 \times \left( \frac{\pi}{6} D^2 \cdot \frac{D}{4} \right) = \frac{\pi}{12} D^3$$
ドラム、ベッセルの容積の算出については、こちらの記事も合わせて参照ください。


したがって、全容積 V は次のように整理されます。
$$V = V_{shell} + V_{heads} = \frac{\pi}{4} n D^3 + \frac{\pi}{12} D^3
$$= \frac{\pi}{12} D^3 (3n + 1)$$
上式より、内径 D は全容積 V と細長比 n(=L/D) の関数として以下のように逆算できます。
$$D = \left( \frac{12V}{\pi(3n+1)} \right)^{\frac{1}{3}}$$
例えば、V=50m3、n=3 とした場合、 D=2.67mと算出されます。基本設計段階におけるサイズの見当付けに有用です。
最適L/Dの導出
冒頭で記載した通り以下の2つの観点で最適L/Dを計算します。
- 製作費の観点:溶接線の総延長を最小とするL/Dを求める
- 材料費の観点:容器重量を最小とするL/Dを求める
製作費の観点による最適L/D導出
一般的に、圧力容器の製作費は加工工数に比例します。このうち支配的な要素が溶接作業であり、溶接工数は溶接線の総延長に概ね比例するものと考えられます。
そのため、溶接線の長さが最小となるようなn(=L/D)を算出することで、最適L/Dが求められます。
前提条件の図に示したとおり、本形状における溶接線は周継手2本と長手接手1本の 3 本から構成されます。
- 周継手(円周方向継手)2 本:鏡板と胴部を接合する継手であり、1 本あたりの長さはπDです。
- 長手継手(軸方向継手)1 本:鋼板を円筒状に成形する際に生じる継手であり、長さは Lです。
したがって溶接線の総延長Wは次式で表されます。
$$W = 2\pi D + L = D\,(2\pi + n)$$
【補足】上式の妥当性
上式は計算を簡単にするために「胴部が 1 枚の鋼板を丸めて長手溶接 1 本で製造できるサイズ」を前提としています。実際は胴部が軸方向に複数のリング(胴板)に分割される場合が多く、その際には中間周継手が追加されます。また、大径の鏡板についても分割溶接となる場合があります。
ただし、これらの要因によって結論が変わるものではありません。中間周継手が増加する場合、「直径 Dが大きいほど不利となる」という効果がより強く作用するため、最適細長比はむしろ大きい側へ移動します。そのため、上式は結論に対して安全サイドの計算式となっています。
容積 V 一定の制約下で W を最小化するため、全容積 V と細長比 n の関数で表現した内径Dの式を溶接線の総延長Wの式に代入し、さらに3 乗した形 W³ / V を評価関数とします。
$$\frac{W^3}{V} = \frac{D^3 (2\pi + n)^3}{\frac{\pi}{12} D^3 (3n + 1)} $$
$$ = \frac{12}{\pi} \frac{(n + 2\pi)^3}{3n + 1}$$
Vおよび12/π はいずれも定数でなので、Wを最小とすることは、右辺に現れる nの関数を最小とすることと等価です。
よって目的関数を次のように定義します。
$$f(n) = \frac{(n+2\pi)^3}{3n+1}$$
この式をnについて微分すると次のようになります。
$$f'(n) = \frac{3(n+2\pi)^2\left\{(3n+1)-(n+2\pi)\right\}}{(3n+1)^2}$$
整理して
$$f'(n) = \frac{(6n+3-6\pi)(n+2\pi)^2}{(3n+1)^2}$$
となります。
この式においてf'(n)=0となる(f(n)が極値をとる)のは上式の分子の一次式の項が0になる場合です。
$$6n + 3 - 6\pi = 0$$
より
$$n = \pi - \frac{1}{2} ≒2.64$$
以上より、溶接線長さを最小とする細長比n(=L/D)は約2.64であることが導かれました。
【補足】本結果の特徴について
溶接線長さを最小化する細長比 n(=L/D) ≒ 2.64 は、容器の容積 V や具体寸法に依存しない純粋な数学的定数として導出されます。n < 2.64 では胴部径 D が太くなり周継手長さ (2πD) が増大し、n > 2.64 では直胴部 L が伸びて長手継手長さが大幅に増大するため、2.64 付近でトータル溶接長が最小となります。
最適点近傍における感度の評価
最適値 n = 2.64 の前後で溶接線長さがどの程度変化するか(相対比)を感度解析した結果が以下の表とグラフです。
| 細長比 n (L/D) | 相対溶接線長さ (W / W_min) | 極値からの増大率 |
| 1.0 | 1.082 | + 8.2% |
| 1.5 | 1.031 | + 3.1% |
| 2.0 | 1.009 | + 0.9% |
| 2.64 (極小点) | 1.000 | 0.0%(最小) |
| 3.0 | 1.003 | + 0.3% |
| 4.0 | 1.028 | + 2.8% |
| 5.0 | 1.063 | + 6.3% |
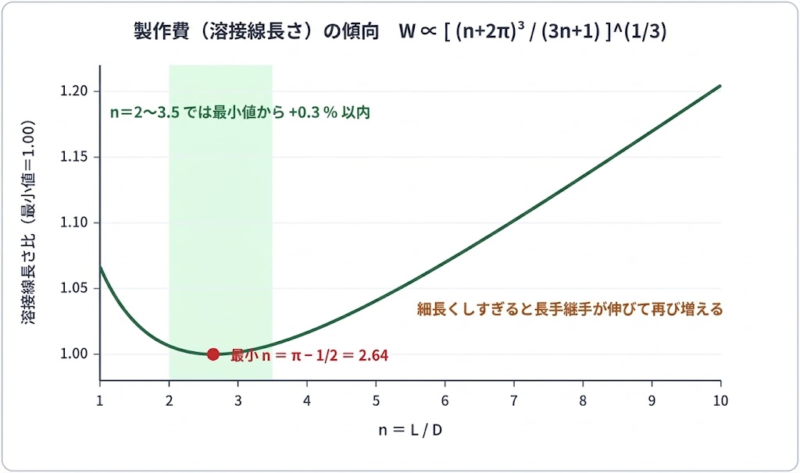
この表から、n = 2 〜 3.5の範囲で溶接線長さの増加は 0.3% 以内、n = 1.5 〜 4.0 の広い範囲においても 3% 以内に収まることが分かります。
一方、nを大きくしておくと溶接線長さの比も大きくなっていきます。これは、L/Dを大きくしすぎる(細長くしすぎる)と製作費の増大を招いてしまうことを示しています。
材料費の観点による最適L/D導出
材料費は容器重量に比例するため、容器重量が最小となるようなL/Dを算出します。
重量は「板厚 × 表面積 × 密度」によって求められます。
板厚の算出
計算を簡単にするため、鏡部と胴部の必要肉厚は等しいとみなすと、内圧 P を受ける円筒胴部の必要板厚 t は、次式で表現されます。
$$t = \frac{P D}{2 \sigma} \propto P D$$
すなわち、板厚 t は内径 D に直接比例します
表面積Sの算出
まず表面積Sは以下の式で表されます。
$$S = \pi D\,(L + 0.69D)$$
【補足】係数 0.69 の理論的根拠にについて
上式の第1項(πDL)は胴部側面積であることが明らかです。したがって第2項 0.69πD^2)が鏡板 2 枚分の表面積に相当するはずです。
2:1 楕円鏡板 2 枚は扁平回転楕円体1 個に等しく、その表面積は次式で厳密に与えられます。
$$S_{\text{oblate}} = 2\pi a^2 + \pi\frac{c^2}{e}\ln\frac{1+e}{1-e}$$
$$a=b=2/D$$
$$c=D/4$$
$$e=\sqrt{1-c^2/a^2}$$
数値を代入すると
$$S_{\text{oblate}} = 0.5000\,\pi D^2 + 0.1901\,\pi D^2 $$
$$= 0.6901\,\pi D^2$$
となり、表面積Sの式の係数 0.69 と一致するため、ち0.69 は経験的に定められた係数ではなく、2:1 楕円という幾何形状から厳密に決定される定数であることが確認されました。
なお実際にはストレートフランジ(直線部)が付加されるため、実際の表面積は今回の計算値よりやや大きくなります。概算においては影響は軽微ですが、精密な重量見積においては別途考慮が必要です。
重量Wの算出
上式と材料密度ρより、容器重量Wは次式で表されます。
$$W = \rho\,t\,S = \rho\cdot\frac{PD}{2\sigma}\cdot\pi D\,(L + 0.69D) $$
$$= \rho\,\frac{P}{2\sigma}\,\pi D^3 (n + 0.69)$$
ここで
$$D = \left( \frac{12V}{\pi(3n+1)} \right)^{\frac{1}{3}}$$
を代入して整理すると、次式が得られます。
$$\frac{W}{V} = \alpha\cdot\frac{n+0.69}{3n+1}$$
$$\qquad \alpha = 12\rho\,\frac{P}{2\sigma} = \text{一定}$$
重量を支配する目的関数は次式となります。
$$f(n) = \frac{n+0.69}{3n+1}$$
この式を微分すると
$$f'(n) = \frac{(3n+1)-3(n+0.69)}{(3n+1)^2} $$
$$=-\frac{1.07}{(3n+1)^2} < 0$$
となり、すべての n > 0 において f'(n) < 0 であるため、関数 f(n) は全領域で単調減少します。
すなわち、重量を最少化するという観点においては「細長比 n を大きく(容器を細長く)すればするほど重量はどこまでも軽くなる」という結論が得られます。
n → ∞ の極限値は以下の通りです。
$$\lim_{n \to \infty} f(n) = \frac{1}{3} ≒ 0.333$$
| 細長比 n (L/D) | 関数値 f(n) | 相対重量比(n=1 基準) | 重量低減効果 |
| 1.0 | 0.4225 | 100.0% | 基準 |
| 2.0 | 0.3843 | 90.96% | 9.0% 減 |
| 2.64 | 0.3730 | 88.28% | 11.7% 減 |
| 3.0 | 0.3690 | 87.34% | 12.7% 減 |
| 4.0 | 0.3608 | 85.39% | 14.6% 減 |
| 5.0 | 0.3556 | 84.17% | 15.8% 減 |
| 10.0 | 0.3448 | 81.61% | 18.4% 減 |
| ∞ | 0.3333 | 78.89% | 21.1% 減(限界) |
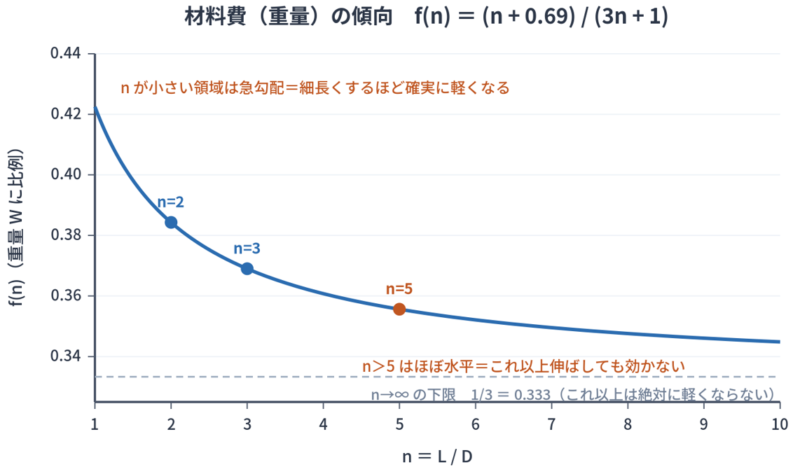
ただし、これは「無限に細長い容器が最適である」ことを示すのではなく、注目するべきは減少勾配の変化です。
細長比 n を 1 から 3 へ増やすことで約 12.7% の軽量化が達成されますが、n を 3 から 5 へ増やしても追加の軽量化はわずか 3.2% に留まります。n を無限大に引き伸ばしても最大軽量化幅は 21.1% が限界です。
つまり、n = 3〜5 を超えると重量低減効果は著しく減退すると言えます。
考察
ここまでの検討により、それぞれの観点において異なる結論が得られました。
| 評価項目 | 溶接線長さ最小化(製作費の観点) | 容器重量最小化(材料費の観点) |
| 物理的指標 | 1次元(長さ W) | 3次元(体積 W_weight ∝ S × t) |
| 板厚 t の扱い | 考慮せず(定数または無関係) | 径 D に比例して変化(t ∝ D) |
| 数学的特性 | 極小点が存在する | 極値を持たず単調減少 |
| 最適細長比 | n ≒ 2.64 | n → ∞(大きくするほど軽量) |
それぞれの観点で結論が食い違う最大の原因は「圧力容器における板厚 t が内径 D に比例する」という制約条件にあります。
もし仮に板厚 t が径 D によらず一定であるならば、重量は表面積 S ∝ D²(n + 0.69) に比例します。この場合、S³/V² を計算すると n ≒ 1.05 付近に極小値を持つ凸関数となります。
しかし実際の圧力容器では、径 D を太くすると板厚 t も太くなるため、細く長い容器にする(D を小さくする)ことで板厚 t を薄くできる効果が相乗的に効き、表面積増加のデメリットを上回って全重量が減少します。
これが材料費の観点による最適L/Dで極値が現れない理由です。
このことは、実際の高圧の圧力容器が一般に細長い形状を有していること(アンモニア合成塔、尿素反応塔、水素蓄圧器等)は、まさにこの原理が働いていると言えます。
設計圧力が高いほど板厚の寄与が支配的となるため、細長比を増大させることによるコストメリットが大きくなります。
両観点の重ね合わせによる評価
両指標を相対値として同一軸上に表示すると、トレードオフの構造が明確になります。
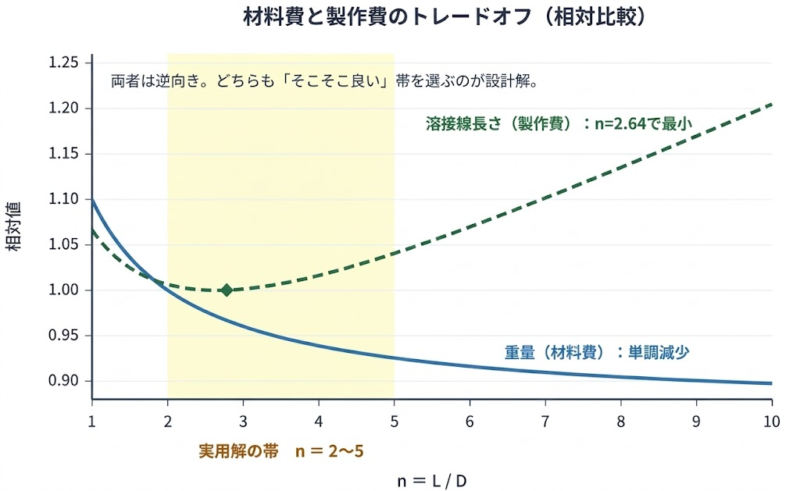
上図より、細長比n(=L/D)の各領域については次のように評価されます。
- n<2:両指標ともに不利であり、検討対象から除外すべき領域です。
- n=2~3:溶接線長さは実質的に最小であり、重量も相応の水準にあります。両指標の均衡点に相当します。
- n=3~5:重量はさらに改善しますが、溶接線長さが漸増を開始します。高圧の場合など、軽量化を優先する場合に選択される領域です。
- n>5:重量改善がほぼ頭打ちとなる一方、溶接線長さは増加を続けます。経済的合理性を欠く領域と判断されます。
以上より、数式から導かれる実用解の範囲は n=2~5程度であると言うことができます。
数式に現れない実務上の制約条件
ここまでの議論内容は、あくまでも数式かた導かれた最適L/Dを算出しただけ過ぎません。そのため、n=2~5という範囲は必要条件にとどまり、実際の設計においてはさらに次の以下のような制約条件を考慮する必要があります。
鏡板に取り付くフランジ類のコスト
材料費の観点で計算した圧力容器の重量には、鏡板に取り付くマンホールおよびノズルのフランジが含まれておりません。
n(=L/D)が小さく径Dが大きくなると鏡板も大型化し、そこに取り付くフランジ類も大型化するため、コスト増となります。
直径が大きくなるほどこの効果は小さい細長比をさらに不利とする方向に作用するため、材料費の観点の結論(細長い形状が有利)を補強する要因として位置づけられます。
ただし、細長比 n を大きくして径 D を極端に小さくすると、ノズルやマンホールを鏡板や胴部に配置することが困難になります。
そのため、小口径配管の接続やメンテナンス性を維持するためには一定以上の胴径 D が必要であることに留意しておく必要があります。
架構の寸法制限
縦型ベッセルの場合、細長比 n を大きくすると機器の全高が高くなり、耐風荷重・耐震設計上の曲げモーメントが増大します。これに伴いスカート部や基礎、支持架構の施工コストが跳ね上がります。
そのため、L/Dを決定する上では、全高があまり高くならないように配慮する必要があります。(一般的な架構制限は全高は8m程度まで)
V = 50 m³ の場合における具体的寸法比較を以下の表に示します。
| 細長比 n (L/D) | 胴径 D [m] | 直胴長 L [m] | 全高 H_total [m] | 相対重量比 |
| 1.0 | 3.63 | 3.63 | 5.45 | 100.0% |
| 2.0 | 3.01 | 6.02 | 7.53 | 91.0% |
| 3.0 | 2.67 | 8.01 | 9.35 | 87.3% |
| 4.0 | 2.44 | 9.76 | 10.98 | 85.4% |
| 5.0 | 2.28 | 11.40 | 12.54 | 84.2% |
容積50m3の縦型ベッセルでは、理論上の最適値であるn=2.64でもにおいても全高が8 m を超過してしまいます。
このような状況において「計算上 2.64 が最適である」との理由のみで設計を進めることは不適切ということになります。
L/D=2程度に低減して架構制限内に収める、横置き配置として別の支持方式を採用する、あるいは 2 基に分割する等、制約条件を含めた全体最適を検討する必要があります。
一方、10m3以下の容積の小さい容器においては全長に余裕が生じるためn=3~4を選定することが可能となります。
すなわち同一の「最適細長比」であっても、容器の規模に応じて採用可能な値が変化するという点に留意が必要です。
計装ノズル、特に液面計の所要長さ
液面計(レベルゲージ、レベルトランスミッタ)は、上下のノズル間に一定の距離を必要です。
制御レンジ、警報設定点(HH / H / L / LL)、および各設定点間に確保すべき余裕を積算すると、必要な液面測定スパンが決定されます。
ここで容器を短胴大径(細長比が小さい形状)とした場合、同一容積であっても液面の高さ方向変化量が小さくなり、次の問題が生じます。
- 液位変化に対する容積変化が過大となり、液位制御の分解能が不足する
- HH / H / L / LL の各設定点を配置するための高さ方向のスペースが確保できない
- 縦置き容器においては、そもそも所要のノズル間距離を確保できない
代表的なベッセルのn(=L/D)は以下の通りです。
代表的なベッセルのn(=L/D)
・ノックアウトドラム、セパレータ:気液分離や沈降時間を確保するため、n = 3〜5 が標準的。
・還流ドラム、サージドラム:滞留時間(通常 5 〜 10 分)と液位制御性の両立のため、n = 2.5〜4 が標準的。
・フラッシュドラム(縦型):気相スペースおよびデミスタ設置高さの確保のため、n = 3程度が標準的。
まとめ
今回の記事では、圧力容器の細長比 n(=L/D) の決め方について、深く掘り下げました。
「L/D ≒ 3」という経験則の理論的背景
実務で用いられる「L/Dはおおむね 3」という経験則には、明確な数理的根拠があります。
溶接線長さを最小化する純粋な理論値は n ≒ 2.64 であり、これに実務上の制約を加味した結果が「3」という数値に集約されています。
この背景を理解することで、経験則から逸脱すべきケース(高圧・大容量など)を適切に判断できるようになります。
最適点近傍の特性を活用した柔軟な設計
溶接線長さの評価において、最適点(n ≒ 2.64)近傍の n = 2〜3.5 の範囲では、最小値からのコスト増加はわずか 0.3% 以内にとどまります。
このフラットな特性を理解すれば、純粋な数学的最適解に固執するのではなく、この範囲内で架構高さやプロセス要件といった他の設計上の要求に自由度を譲る柔軟な設計が可能となります。
単調減少する評価指標(重量)は「勾配(限界効用)」で判断
容器重量を最小化するアプローチでは、極小値は存在せず n → ∞ で最小となります。
しかし重要なのは、n > 5 を超えると重量低減効果(曲線の勾配)が著しく鈍化し、効果が飽和するという事実です。
単調減少する目的関数においては「どこで打ち切るか(限界効用の見極め)」が実務上の最適解となります。
細長い容器が軽量になる理由
「細長くするほど軽くなる」ことの根本理由は、内圧容器の必要板厚 t が内径 D に正比例する(t ∝ PD)という力学的制約にあります。径を細くすることで板厚自体を薄くできるという相乗効果が、表面積増加のデメリットを上回るためです。
この原理により、高圧機器がなぜ細長い(L/Dが大きい)形状をとるのかを構造的に理解できます。
実務設計への展開
数式による最適化アプローチは、あくまで設計の「初期値(必要条件)」を示すだけです。
最終的な設計解(十分条件)は、架構コスト、輸送制限、ノズル配置、計装(液面計スパン)といった数式に現れない多様な実務的制約とのすり合わせによって決定されます。
計算結果で思考を止めず、常に現場の据付・運転条件に立ち返って全体最適を図る視点が求められます。
