今回の記事では圧力変化(真空度低下割合)と系の容積からリーク空気量(真空リーク量)を求める方法について解説します。
真空ポンプやエジェクターの仕様を決める際は、想定されるリーク空気量(大気から真空装置系へ漏れ込む空気の量)が重要な情報となっています。
従来は、吸込圧力ごとの一律の目安や、系の容量を考慮した線図が使われてきました。
しかし、これらには「真空度の幅が広すぎる」「根拠が不明」「圧力の時間変化を考慮していない」「気密試験に使いにくい」といった問題があります。
本記事では、理想気体の状態式をリーク空気に当てはめることで、系の容積 V と、密閉した系の圧力上昇速度(真空度低下割合)ΔP/t から、リーク空気量 W を直接求める式について解説します。
例えば、温度 20 ℃とした実用式は次のとおりで、非常に簡単です。
リーク空気量の推算式
$$W = 0.001584\left(\frac{\Delta P}{t}\right)V$$
W:リーク空気量 [kg/h]
ΔP/t:真空度低下割合 [mmHg/h]
V:系の容積 [m³]
次項から、この推算式の導出から使用方法まで体系的に解説します。
合わせて読みたい
・【ポンプ】プラントで使用されるポンプ(Pump)の種類と特徴の解説
・【ポンプ】ポンプ運転時の注意事項と保守について
・【ポンプ】ポンプの設計、購入業務において規定すべき設計条件の解説
・【ポンプ】遠心ポンプの締め切り圧力(Shut-off Pressure)とは?設計圧力との関係
・【ポンプ】ポンプの設計・仕様確認で良く用いられる計算式の解説
・【ポンプ/圧縮機】プラントで使用される回転機の駆動源選定の主な検討事項について解説
・エジェクター(Ejector)の駆動空気量の算出方法について解説
・エジェクターとは?特徴・原理から設計方法・トラブル事例について徹底解説
・回転機から感電防止まで。プラントエンジニアが現場出張時に身を守るための安全管理総まとめ
・【回転機】真空ポンプの排気時間の計算方法の解説
・【回転機】真空ポンプの分類・特徴と選定方法を体系的に解説|用途に合わせた排気系設計
なぜリーク空気量が必要か
真空ポンプやエジェクターの仕様を決めるときには、吸込圧力と吸込量の2つを決めなければなりません。
このうち吸込量には、プロセスから発生するガスの量(発生ガス量)だけでなく、大気から真空装置系(ドラム、配管など)への漏れ(リーク空気)の量を考慮しなければなりません。
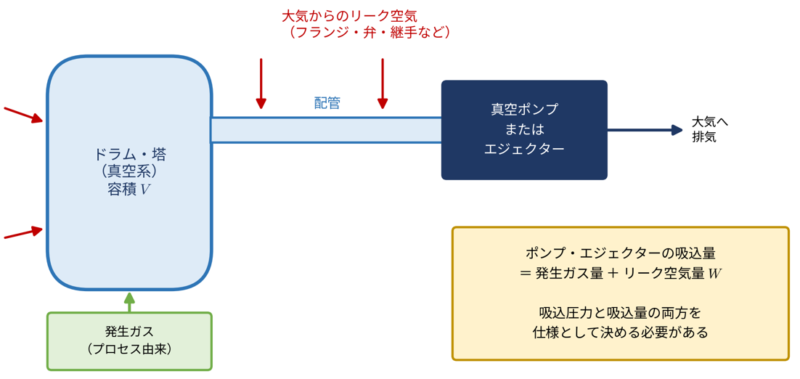
真空装置の内部は大気圧より低い圧力になっているので、フランジ、弁のグランド部、計器の取り付け部、溶接部の微小な欠陥などから、どうしても少しずつ空気が入り込みます。
このリーク空気を見込まずにポンプを選ぶと、実際の運転で所定の真空度に到達できなくなる恐れがあります。
逆に、リーク量を過大に見込むと、ポンプやエジェクターが必要以上に大きくなり、設備費や運転費(電力、蒸気など)がかさみます。
そのため、リーク空気量を適切に見積もることが重要です。
従来の方法とその問題点
吸込圧力によるリーク空気量の目安
下表に示すように、リーク空気量と系の真空度(吸込圧力)については、一般的な目安があります。
| 吸込圧力 [mmHgA] | リーク空気量 [kg/h] |
| 200〜400 | 15〜20 |
| 150〜200 | 10〜15 |
| 20〜150 | 5〜10 |
吸込圧力が高い(真空度が低い)ほどリーク空気量を大きく見込む形になっています。
しかし、この目安には系の容積によらないという限界があります。
小さなドラム1基の系でも、大きな塔と多くの配管からなる系でも同じ値になってしまい、実態に合わないことがあります。
系の容量を考慮したリーク空気量
これに対して、系の容積を考慮した線図がよく使われています。(下図)
横軸が系の容量 [m³]、縦軸が最大リーク空気量 [kg/h] の両対数グラフで、系内真空度の範囲ごとに5本の線が引かれています
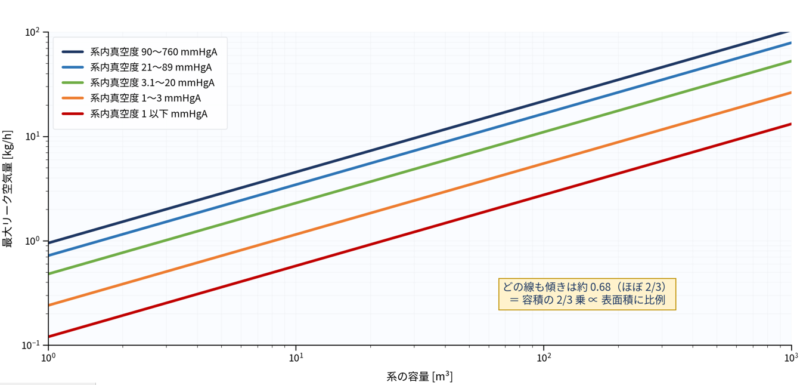
| 系内真空度 [mmHgA] | V = 1 m³ での値 [kg/h] | V = 1,000 m³ での値 [kg/h] |
| 90〜760 | 約 0.95 | 約 100 |
| 21〜89 | 約 0.72 | 約 80 |
| 3.1〜20 | 約 0.48 | 約 50 |
| 1〜3 | 約 0.24 | 約 26 |
| 1 以下 | 約 0.12 | 約 13 |
従来の方法の問題点
ただし、この仙頭からリーク量を求める方法についても、次のような問題点が指摘されています。
- 個々の真空度の適用範囲(幅)が広すぎる。たとえば 90〜760 mmHgA が1本の線で代表されており、ほぼ大気圧の系と高真空に近い系が同じ扱いになってる。
- 系の表面積を仮定してリーク空気量を算定していると考えられるが、その根拠が不明。
- 圧力の時間的変化(真空度が下がっていく速さ)が一定。
そのため、気密試験を行うときのリーク量の推定には使いにくい線図となっています。
圧力変化を考慮したリーク空気量推定式
今回の記事で紹介する方法は、系の圧力が時間とともにどれだけ変化するかに着目したものです。
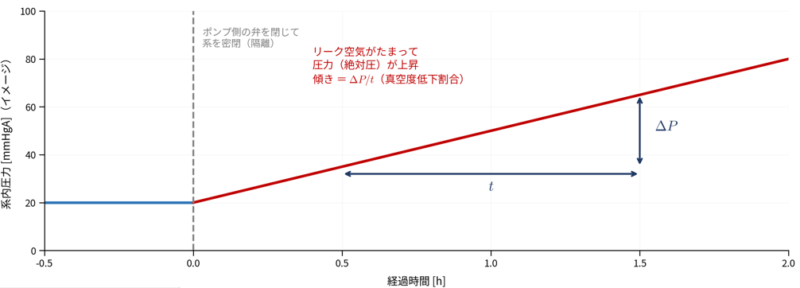
真空系をポンプから切り離して密閉すると、リーク空気が系内にたまっていくため、系内の圧力(絶対圧)は少しずつ上がっていきます。つまり真空度が下がっていきます(下図)。
この圧力上昇の速さを一定の割合とみなし、 ΔP/t を真空度低下割合と定義します。
こうすることで容積 V の系で、時間 t の間に圧力が ΔP だけ上がったとすれば、その間に入ってきた空気の量は、理想気体の状態式から計算できます。
これがこの方法の基本的な考え方です。
リーク空気量推定式の導出
まず、理想気体の状態式を、リーク空気(分子量 28.96)に適用します。
$$PV = nRT$$
各記号の単位は、P [Pa]、V [m³]、T [K] です。物質量 n と気体定数 R は次のとおりです(w はリーク空気の質量 [g])
$$n = \frac{w}{28.96}\ \ [\mathrm{mol}],\qquad R = 8.31441\ \ [\mathrm{J/(mol\cdot K)}]$$
容積 V と温度 T が一定のもとで、圧力が ΔP だけ上がったとき、入ってきた空気の質量 w との関係は次のようになります
$$\Delta P\cdot V = \frac{w}{28.96}\,R\,T$$
実際の業務では、真空度を mmHg で、リーク量を kg/h で扱うことが多いので、単位を換算します。
1 mmHg = 133.322 Pa なので、圧力変化は次のように換算されます。
$$\Delta P\ [\mathrm{Pa}] = 133.322\,\Delta P^{*}\ [\mathrm{mmHg}]$$
また、リーク空気量 W [kg/h] は、時間 t [h] の間に入ってきた質量 w [g] を使って次のように表されます。
$$W\ [\mathrm{kg/h}] = \frac{0.001\,w\ [\mathrm{g}]}{t\ [\mathrm{h}]}$$
これらを状態式に代入して整理すると、次の関係が得られます。
$$133.322\left(\frac{\Delta P^{*}}{t}\right)V = \left(\frac{8.31441\times1{,}000}{28.96}\right)(273.15+T)\,W$$
これを W について解くと、最終的に次の一般的な関係が得られます。
$$W = 0.464375\left(\frac{\Delta P^{*}}{t}\right)\cdot\frac{V}{273.15+T}$$
この式は、リーク空気量は、真空度低下割合と系の容積に比例し、絶対温度に反比例することを表しています。
同じ圧力上昇速度でも、容積が大きい系ほど多くの空気が入っていることになり、また温度が高いほど同じ質量の空気でも圧力上昇が大きくなるため、W は小さく計算されます。
実用式
気密試験や真空装置の設計では大気温度を20℃とすることが多いです。
上記で導出した式で温度T=20 ℃を代入すると、実用的な式として以下の式が得られます。
$$W = 0.001584\left(\frac{\Delta P}{t}\right)V$$
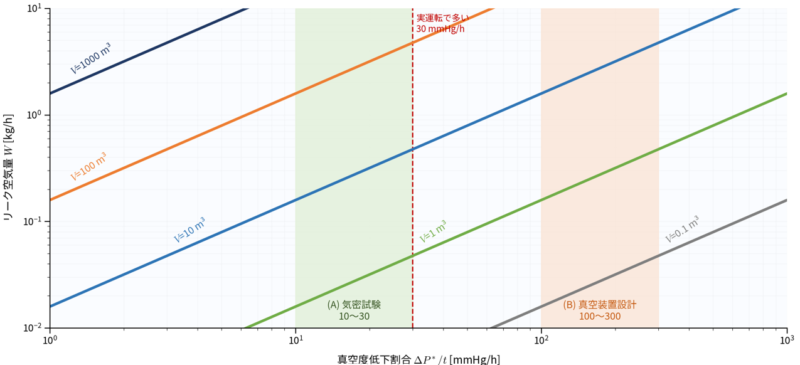
上式をグラフにしたものが下図となります。横軸が真空度低下割合 ΔP*/t、縦軸がリーク空気量 W の両対数グラフで、系の容積 V = 0.1、1、10、100、1,000 m³ ごとに平行な直線になります。
推奨される使い方
実運転では ΔP/t = 30 mmHg/h 前後が多いので、次のような基準で使用することが推奨されています。
| 用途 | ΔP/t [mmHg/h] | 考え方 |
| 気密試験 | 10〜30 | 実運転の一般的な水準以下であることを確認する |
| 真空装置設計 | 100〜300 | 大きめに取ってリーク量の余裕を確保する |
気密試験
気密試験では、系を真空にしたあとポンプ側を隔離し、圧力の上昇を記録して ΔP/t を求めます。
それが 10〜30 mmHg/h 程度に収まっていれば、気密性は良好と判断できます。
上式を使えば、測定した ΔP/t から実際のリーク量 W [kg/h] を計算することもできますし、逆に許容リーク量から、試験で合格とすべき ΔP/t を決めることもできます。
真空装置の設計
真空装置の設計では、実運転の水準(30 mmHg/h 前後)より大きい 100〜300 mmHg/h を使って、リーク量に余裕を持たせます。
運転を続けるうちにガスケットの劣化などでリークが増えることもあるため、設計段階で余裕を見込んでおくという考え方です。
計算例
真空装置の設計
系の容積 V = 10 m³ の真空系で、設計用のリーク空気量を求めます。
前項の真空装置設計の基準 ΔP/t = 100〜300 mmHg/h を使うと、次のようになります。
$$W = 0.001584\times(100\sim300)\times10 = 1.58\sim4.75\ \mathrm{kg/h}$$
冒頭で解説した一律の目安(5〜20 kg/h)と比べると、10 m³ 程度の小さな系では、今回導出した式から算出した方が小さな値になります。
このように、容積を考慮することで、過大なポンプ・エジェクターの選定を避けられる可能性があります。
気密試験の評価
容積 20 m³ の系を真空ポンプから切り離したところ、1 時間で圧力が 15 mmHg 上昇したとします。
リーク量は次のとおりです。
$$W = 0.001584\times\frac{15}{1}\times20 = 0.475\ \mathrm{kg/h}$$
ΔP/t = 15 mmHg/h は気密試験の基準 10〜30 mmHg/h に入っているので、気密性は良好と判断できます。
逆に、許容リーク量を 1.0 kg/h とする場合、合格とすべき ΔP/t の上限は次のように求められます。
$$\frac{\Delta P}{t} = \frac{1.0}{0.001584\times20} = 31.6\ \mathrm{mmHg/h}$$
温度が 20 ℃と異なる場合
系の温度が 40 ℃、容積 50 m³、ΔP/t = 30 mmHg/h の場合、一般形の式に代入すると、以下の通りです。
$$W = 0.464375\times30\times\frac{50}{273.15+40} = 2.22\ \mathrm{kg/h}\qquad (W_{20^\circ\mathrm{C}} = 2.38\ \mathrm{kg/h})$$
20 ℃の実用式と比べた差は約 7 % です。
常温付近であれば実用式で十分ですが、高温の系では一般形を使うと精度が上がります。
適用上の留意点
圧力上昇が直線的である範囲
系内の圧力が十分低い(大気圧の半分程度以下)あいだは、漏れの箇所での流れがチョークフロー(音速で頭打ち)状態になり、リーク量は系内圧力によらずほぼ一定です。
このため圧力は時間に対して直線的に上昇し、ΔP/t を一つの値として扱えます。系内圧力が大気圧に近づくとリーク量は減っていくので、気密試験は運転圧力に近い真空度で行い、圧力上昇の初期の傾きを使うのが適切です。
凝縮性ガスに注意
系内に液体や吸着物が残っていると、その蒸発によっても圧力が上がります。
気密試験で ΔP/t を測るときは、系内を十分に乾燥・排気してから行わないと、リーク量を過大に評価してしまいます。
温度変化に注意
試験中に系の温度が変わると、それだけで圧力が変化します。
そのため、日射や外気温の変化が大きい時間帯を避けるか、温度も記録して補正する必要が生じます。
